双层储罐:化工行业的“双重保险”**
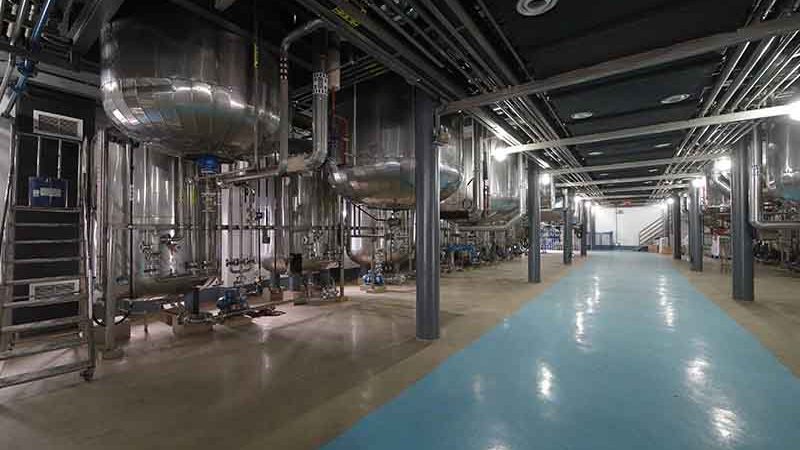
**双层储罐:化工行业的“双重保险”**
**双层储罐的优势与适用范围**
在化工行业中,储罐是储存液体原料、中间产品或最终产品的关键设备。随着环保要求的提高和安全意识的增强,双层储罐因其独特的结构设计,成为了化工企业首选的储存设备。双层储罐主要由内罐和外罐组成,中间填充惰性材料,可以有效防止泄漏和污染。
**双层储罐的适用范围广泛**
双层储罐适用于多种化工产品,包括但不限于以下几种:
1. **腐蚀性化学品**:如硫酸、盐酸、硝酸等,双层储罐可以有效防止腐蚀性化学品泄漏,保护环境。 2. **易燃易爆化学品**:如苯、甲苯、汽油等,双层储罐可以降低火灾和爆炸的风险。 3. **有毒有害化学品**:如农药、医药中间体等,双层储罐可以防止有毒有害化学品泄漏,保障人体健康。
**双层储罐的关键技术要点**
双层储罐的设计和制造需要考虑以下关键技术要点:
1. **材质选择**:内罐和外罐的材质需要根据储存介质的性质进行选择,确保耐腐蚀性和强度。 2. **焊接工艺**:焊接工艺对双层储罐的密封性至关重要,需要采用专业的焊接技术和设备。 3. **检测与检验**:双层储罐在制造和安装过程中需要进行严格的检测和检验,确保其安全性能。
**双层储罐在化工行业的应用案例**
近年来,双层储罐在化工行业的应用越来越广泛。以下是一些应用案例:
1. **石油化工**:在石油化工行业中,双层储罐用于储存原油、汽油、柴油等。 2. **精细化工**:在精细化工行业中,双层储罐用于储存医药中间体、农药等。 3. **氯碱化工**:在氯碱化工行业中,双层储罐用于储存盐酸、氯气等。
**双层储罐的未来发展趋势**
随着环保法规的日益严格和化工企业安全意识的不断提高,双层储罐在化工行业的应用将更加广泛。未来,双层储罐的发展趋势包括:
1. **材料创新**:开发新型耐腐蚀、高强度材料,提高双层储罐的性能。 2. **智能化**:通过智能化技术,实现对双层储罐的远程监控和故障预警。 3. **绿色环保**:采用更加环保的制造工艺和材料,降低双层储罐对环境的影响。